Techniczne szczegółowe spojrzenie na geometrię kołnierzy, wybór punktów, systemy powłok i zmienne instalacyjne, które oddzielają niezawodne połączenia od usterek w terenie.
Abstrakcyjny
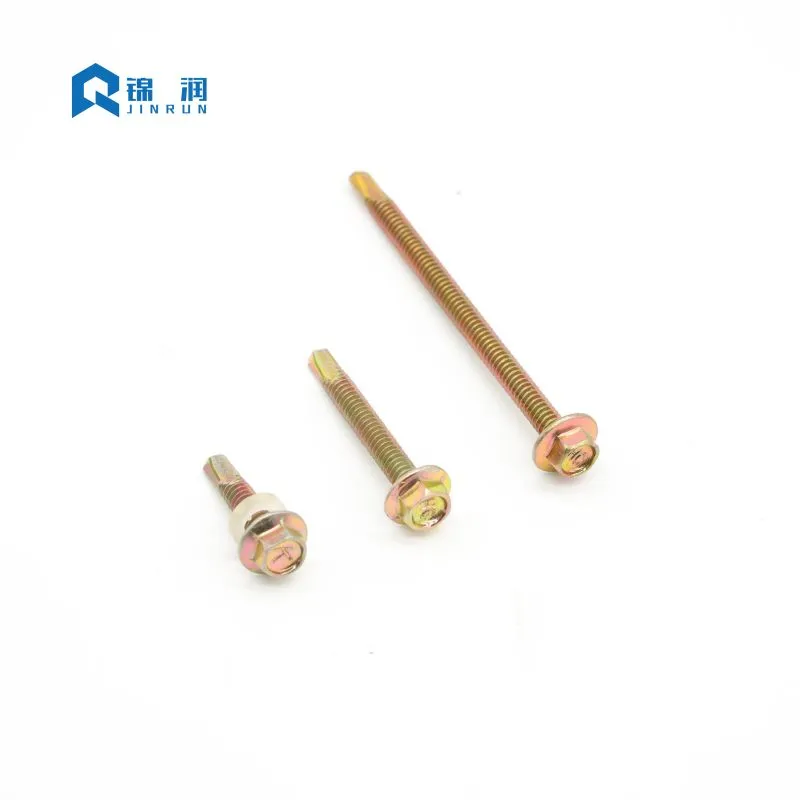
Niewiele elementów złącznych niesie ze sobą tak dużą odpowiedzialność strukturalną przy tak niewielkim widocznym rozpoznaniu jakWkręt samowiercący z łbem sześciokątnym. Od metalowych pokryć dachowych i okładzin po montaż paneli słonecznych i lekką stal konstrukcyjną – ta śruba musi wiercić, gwintować i zaciskać w jednym przejściu – często przy wietrze, deszczu i działaniu korozyjnym. W tym artykule zbadano logikę inżynieryjną stojącą za zintegrowaną głowicą kołnierzową, system liczb punktów regulujący zgodność grubości materiału, technologie powlekania decydujące o trwałości użytkowej oraz zmienne instalacyjne, które są najczęściej źle zarządzane w terenie. Został napisany dla wykonawców, dystrybutorów i autorów specyfikacji, którzy potrzebują czegoś więcej niż tylko wykazu katalogowego: potrzebują praktycznego zrozumienia, dlaczego ten łącznik sprawdza się i jak zapewnić jego skuteczność w wymagających środowiskach budowlanych.
Spis treści
- Anatomia projektu: dlaczego kołnierz zmienia ścieżkę obciążeniaPrzejdź do sekcji
- Normy, rozmiary i system liczb punktowychPrzejdź do sekcji
- Wybór powłoki: Dopasowanie śruby do ekspozycjiPrzejdź do sekcji
- Nauka o instalacji: prędkość, ciśnienie i kompresja uszczelnieniaPrzejdź do sekcji
- Tryby awarii, które wynikają z wyboru i technikiPrzejdź do sekcji
- Protokoły zapewnienia jakości i kontroliPrzejdź do sekcji
- Często zadawane pytaniaPrzejdź do sekcji
1. Anatomia projektu: dlaczego kołnierz zmienia ścieżkę obciążenia
Konwencjonalna główka podkładki sześciokątnej opiera się na oddzielnej podkładce z neoprenu lub EPDM na stalowym podłożu, która rozprowadza nacisk docisku. Łeb kołnierzowy integruje tę powierzchnię nośną bezpośrednio z geometrią łba. Rezultatem jest nie tylko wygoda. Zmienia sposób, w jaki siła przemieszcza się przez połączenie.
Kołnierz zwiększa powierzchnię nośną pod łbem, co zmniejsza naprężenia stykowe w przypadku cienkiej stali i wstępnie malowanych okładzin. Niższe naprężenie stykowe zmniejsza ryzyko odkształcenia, pęknięcia powłoki i przeciągnięcia, gdy połączenie jest narażone na podnoszenie wiatru lub cykle termiczne. Ponieważ powierzchnia nośna jest częścią łba obrobiona maszynowo lub formowana na zimno, nie ma oddzielnej podkładki, która mogłaby przesuwać się poza środkiem, odpadać podczas montażu lub nierównomiernie ściskać.
Napęd sześciokątny jest równie funkcjonalny. Pasuje do standardowego klucza nasadowego lub klucza nasadowego i przenosi moment obrotowy przy znacznie mniejszym krzywce niż wgłębienie Phillips lub Pozi. Ma to znaczenie, gdy oczekuje się, że wkręt przewierci płatew, a następnie zaciśnie panel bez obracania wgłębienia na napęd lub zdejmowania łba. W przypadku pracy o dużej objętości połączenie łożyska kołnierzowego i napędu sześciokątnego pozwala jednym narzędziu — zazwyczaj wkrętarce wyposażonej w sprzęgło — wkręcić tysiące elementów złącznych na stałą głębokość.
Zintegrowana powierzchnia nośna
Przy określaniu elementów złącznych do stali cienkościennej rozkład naprężeń pod łbem śruby jest krytycznym czynnikiem inżynierskim. Standardowa płaska podkładka może zgiąć się lub odkształcić pod wpływem wysokiego momentu obrotowego, naruszając integralność złącza. Zintegrowany kołnierz naWkręt samowiercący z łbem sześciokątnymzostał zaprojektowany z określonym stosunkiem grubości do średnicy, który jest odporny na zginanie. Ta sztywna powierzchnia nośna zapewnia równomierne rozłożenie obciążenia zacisku na łączone materiały. W zastosowaniach obejmujących panele izolowane kołnierz zapobiega przeciąganiu łba śruby przez stosunkowo miękką zewnętrzną powłokę panelu, utrzymując szczelność na warunki atmosferyczne nawet przy dynamicznym obciążeniu wiatrem.
Napęd sześciokątny a wgłębienia krzyżowe
Wybór typu napędu ma istotny wpływ na efektywność instalacji i niezawodność połączenia. Wgłębienia w kształcie krzyża, takie jak Phillips lub Pozi, są zaprojektowane tak, aby wychylać się po osiągnięciu określonego progu momentu obrotowego — funkcja ta pierwotnie miała zapobiegać nadmiernemu dokręcaniu w produkcji masowej. Jednakże w zastosowaniach budowlanych, gdzie wkręty samowiercące muszą przecinać stal, wybicie jest wysoce niepożądane. Napęd sześciokątny zapewnia bezpieczne, sześciopunktowe sprzęgnięcie, które pozwala operatorowi zastosować moment obrotowy niezbędny do wywiercenia otworu i gwintowania bez ześlizgiwania się wiertła. To pozytywne sprzęgnięcie zmniejsza zmęczenie operatora, minimalizuje zużycie końcówki i zapewnia przeniesienie pełnego momentu obrotowego na krawędź skrawającą.
Geometria gwintu i zaangażowanie
Profil gwintu wkrętu samowiercącego jest zoptymalizowany zarówno pod kątem cięcia, jak i mocowania. Gwinty są zazwyczaj walcowane, a nie wycinane, co wyrównuje strukturę ziaren stali i zwiększa wytrzymałość. Podziałka i średnica główna zostały zaprojektowane tak, aby zapewnić wystarczającą odporność na wyciąganie w materiale przyjmującym. Gwinty drobnozwojne są zwykle używane w połączeniach metal-metal, oferując większą liczbę zwojów na cal, co zapewnia większą siłę trzymania w cienkich przekrojach. Grube gwinty są często preferowane w przypadku materiałów łączących drewno z metalem lub materiałów kompozytowych, gdzie potrzebna jest większa głębokość gwintu, aby przemieścić materiał bez powodowania jego pękania lub kruszenia.
- Zintegrowana powierzchnia nośna:rozkłada obciążenie zacisku bez luźnej podkładki.
- Napęd sześciokątny:wyższe przenoszenie momentu obrotowego i mniejszy poślizg bitów pod obciążeniem.
- Punkt samowiercący:eliminuje oddzielny etap wiercenia w połączeniach stal-stal.
- Precyzyjny wałek nici:zapewnia stałe zazębianie i odporność na wyciąganie.
2. Normy, rozmiary i system liczb punktowych
Światowy rynek elementów złącznych rozpoznaje ten produkt w ramach kilku konwencji nazewnictwa – DIN 7504K, AS/NZS 3566 i odpowiedników serii calowych IFI – ale podstawowe zmienne pozostają niezmienne: średnica, długość, skok gwintu, geometria łba i zdolność wiercenia. Katalog dostawcy może zawierać dziesiątki kombinacji, ale decyzja dotycząca specyfikacji zwykle ogranicza się do dwóch pytań: jaka całkowita grubość musi zostać złączona oraz w jakim numerze punktów można wywiercić tę grubość, zanim gwinty się połączą.
System punktowo-liczbowy jest najważniejszą zmienną selekcji i najczęściej niewłaściwie stosowaną. Punkt nr 2 jest przeznaczony do blach lekkich. Punkt nr 3 obejmuje szeroki środek budownictwa ogólnego. W przypadku ciężkiej płyty konstrukcyjnej wymagany jest punkt nr 5. Jeśli niegwintowany wierzchołek wiertła jest krótszy niż połączony stos materiałów, gwinty zaczynają się wgryzać, zanim końcówka wyjdzie z dolnej warstwy. Rezultatem jestpodnoszenie: dwie warstwy zostają rozłączone, połączenie gwintu jest zagrożone, a śruba może pęknąć w wyniku przeciążenia skrętnego.
| Numer punktu | Typowa grubość metalu | Typowy przypadek użycia |
|---|---|---|
| Punkt nr 1 | Do 0,062 cala (≈ 1,6 mm) | Ultracienka blacha, przewody HVAC |
| Punkt nr 2 | Do 0,110 cala (≈ 2,8 mm) | Lekka blacha, cienka okładzina |
| Punkt nr 3 | 0,110–0,210 cala (≈ 2,8–5,3 mm) | Budownictwo ogólne, pokrycia dachowe, konstrukcje stalowe |
| Punkt nr 4 | 0,210–0,250 cala (≈ 5,3–6,4 mm) | Średnia stal konstrukcyjna, ciężka rama |
| Punkt nr 5 | 0,250 – 0,500 cala (≈ 6,4 – 12,7 mm) | Ciężkie belki konstrukcyjne, gruba płyta |
Dekodowanie odpowiedników DIN i IFI
Serie metryczne i calowe nie zawsze odpowiadają poszczególnym dostawcom. Średnice DIN ST4.8, ST5.5 i ST6.3 odpowiadają typowym lekkim i średnim połączeniom konstrukcyjnym; Średnice IFI #10, #12 i #14 obsługują rynek północnoamerykański. Nie można zakładać, że specyfikacja, która działa w jednej serii, jest wymienna w drugiej bez jednoczesnego sprawdzenia długości wierzchołka, skoku gwintu i średnicy łożyska główki. Na przykład śruba DIN ST5.5 może mieć nieco inny skok gwintu w porównaniu ze śrubą IFI nr 12, co może mieć wpływ na połączenie we wstępnie gwintowanych otworach lub wymagany moment obrotowy.
Wybór długości i obliczenia stosu materiałów
Dobór długości opiera się na praktycznej zasadzie: część gwintowana powinna wystawać co najmniej o trzy pełne zwoje poza łączony materiał. Margines ten chroni wytrzymałość na rozciąganie i kompensuje niewielkie różnice w grubości materiału. Jeżeli stos zawiera izolację, szczeliwo lub nierówną szczelinę, szpic musi być wystarczająco długi, aby wyczyścić cały stos przed rozpoczęciem łączenia gwintu. Inżynierowie powinni zawsze obliczyć całkowitą grubość materiału (w tym wszelkie uszczelki i podkładki) i dodać co najmniej 1,5 średnicy śruby, aby określić minimalną wymaganą długość nominalną.
3. Wybór powłoki: Dopasowanie śruby do ekspozycji
Konstrukcja mechaniczna łącznika określa, czy może on wykonać połączenie. Jego powłoka decyduje o tym, czy to połączenie przetrwa. Ta sama geometria ślimaka może być dostarczona z cynkiem galwanicznym, cynkowaniem ogniowym, płatkami cynkowo-aluminiowymi lub wielowarstwowymi systemami ceramicznymi, a różnica w działaniu w komorze solnej nie jest przyrostowa – jest kategoryczna.
Standardowy cynk galwaniczny zapewnia podstawową ochronę w pomieszczeniach zamkniętych i lekko osłoniętych warunkach zewnętrznych. W nadmorskim powietrzu lub w atmosferze przemysłowej na tej powłoce może w ciągu kilku miesięcy pojawić się czerwona rdza. Cynkowanie ogniowe zapewnia grubszą warstwę cynku protektorowego do stosowania w trudnych warunkach zewnętrznych i morskich, ale grubość powłoki może wpływać na dopasowanie gwintu i wymaga ostrożnego obchodzenia się z nią podczas montażu.
Cynk galwaniczny i jego ograniczenia
Cynk galwaniczny jest najpopularniejszym i ekonomicznym wykończeniem wkrętów samowiercących. Zapewnia jednolitą, cienką powłokę, która nie zmienia znacząco wymiarów gwintu, zapewniając bezproblemowy montaż. Jednak standardowa powłoka cynkowa jest stosunkowo cienka, często w zakresie od 5 do 15 mikronów. W środowiskach o dużej wilgotności, mgle solnej lub zanieczyszczeniach przemysłowych warstwa cynku ulega szybkiemu zużyciu. Po wyczerpaniu się cynku, znajdująca się pod spodem stal węglowa zaczyna korodować, co prowadzi do osłabienia konstrukcji i nieestetycznych smug rdzy na elewacji budynku.
Cynkowanie ogniowe w trudnych warunkach
W przypadku zastosowań wymagających długotrwałej trwałości preferowanym wyborem jest cynkowanie ogniowe (HDG). Proces HDG polega na zanurzeniu śruby w roztopionym cynku, tworząc wiązanie metalurgiczne, w wyniku którego powstaje grubsza, odporna na ścieranie powłoka. Warstwy stopu cynku i żelaza zapewniają doskonałą ochronę. Jednakże gruba powłoka może sprawić, że gwinty będą nieco cięższe, co wymaga użycia nadmiernie gwintowanych nakrętek lub specjalnych technik wkręcania. HDG idealnie nadaje się do ciężkich połączeń stali konstrukcyjnej, ogrodzeń zewnętrznych i środowisk morskich.
Zaawansowane systemy Zn-Al-Ceramika
Odmienne podejście reprezentują systemy cynkowo-aluminiowo-ceramiczne typu Ruspert. Powłoka jest kompozytem: warstwa cynkowa, aluminiowa warstwa barierowa i nieorganiczna ceramiczna powłoka nawierzchniowa uszczelniająca mikropory. Dane dotyczące neutralnej mgły solnej dla tych systemów zwykle podają odporność na czerwoną rdzę powyżej 1000 godzin, w porównaniu z około 72–120 godzinami w przypadku konwencjonalnego cynkowania. W przypadku dachów, fasad i paneli fotowoltaicznych, których nie można łatwo konserwować, ta różnica w wydajności stanowi różnicę między sprawnym zespołem a przedwczesną wymianą.
TheWkręt samowiercący z łbem sześciokątnymjest często oceniany wyłącznie na podstawie wydajności powłoki, ale specyfikacja powinna traktować powłokę, podłoże i środowisko jako pojedynczy system.
| Typ powłoki | Względna ochrona przed korozją | Orientacyjna wydajność mgły solnej | Najlepiej dopasowane środowisko |
|---|---|---|---|
| Cynk galwaniczny | Podstawowy | ≈ 72 – 120 godzin | W pomieszczeniu, suchym, lekko osłoniętym |
| Cynkowane ogniowo | Wysoki | Zależne od grubości, znaczne | Ciężki plenerowy, morski |
| Płatek cynkowo-aluminiowy (typ Dacromet) | Wysoki | Kilkaset godzin | Przemysłowe, motoryzacyjne, nadmorskie |
| Ceramika Zn-Al (typ Rusperta) | Bardzo wysoki | Czerwona rdza > 1000 godzin | Zadaszenia przybrzeżne, zakłady chemiczne, powierzchnie nieobsługiwane |
Korozja galwaniczna i metale różne
Wybór powłoki to także decyzja dotycząca kompatybilności materiału. Ocynkowana śruba ze stali węglowej w kontakcie z panelem aluminiowym może utworzyć parę galwaniczną w obecności wilgoci. Mniej szlachetny metal koroduje preferencyjnie, a powstałe w ten sposób czerwone smugi rdzy pogarszają zarówno trwałość, jak i estetykę. W strefach przybrzeżnych i na zespołach aluminiowych odpowiednią specyfikacją są korpusy ze stali nierdzewnej, konstrukcje bimetaliczne lub powłoki barierowe – a nie cięższa warstwa cynku na tym samym podłożu ze stali węglowej.
4. Nauka o instalacji: prędkość, ciśnienie i ściskanie uszczelki
Wkręty samowiercące to narzędzia do cięcia metalu, a nie wkręty do drewna. Działają w ramach określonego okna prędkości i posuwu. Za tym oknem ostrze przegrzewa się, utwardza stal lub nie gryzie. Różnica między czystym otworem a wypaloną końcówką jest zwykle kwestią prędkości obrotowej i nacisku w dół, a nie jakości elementu złącznego.
W przypadku standardowych śrub ze stali węglowej zakres produkcyjny zazwyczaj mieści się w zakresie od 1500 do 2500 obr./min. Wkręty samowiercące ze stali nierdzewnej wymagają niższych prędkości — często od 1000 do 1500 obr./min — ponieważ materiał twardnieje i zatrzymuje ciepło. Gdy ostrze obraca się zbyt szybko bez wystarczającego ciśnienia zasilania, tarcie podnosi temperaturę końcówki poza zakres odpuszczania. Ostrze zmienia kolor na niebieski, traci twardość i przestaje ciąć. Następnie śruba obraca się bez penetracji, a instalator często zwiększa prędkość, przyspieszając awarię.
Wybór oprzyrządowania zapewniający spójne wyniki
Narzędzie jest równie ważne jak prędkość. Wkrętarka wyposażona w sprzęgło z końcówką wrażliwą na głębokość zapewnia spójne osadzenie. Natomiast zakrętarka udarowa o wysokim momencie obrotowym powoduje niekontrolowane uderzanie i moment obrotowy; głowica może zostać ścięta wraz z gniazdami kołnierza lub podkładka EPDM może zostać zmiażdżona zanim operator zareaguje. W przypadku każdego zastosowania z podkładką uszczelniającą kontrola momentu obrotowego nie jest opcjonalna. Zastosowanie nasadki czułej na głębokość gwarantuje, że każda śruba zostanie wkręcona na dokładnie tę samą głębokość, co doskonale dociśnie podkładkę niezależnie od zmęczenia operatora.
Okno docisku podkładki EPDM
Na pokryciach dachowych i elewacjach podkładka EPDM pełni funkcję głównego uszczelnienia wodnego. Ma wąski prawidłowy zakres kompresji. Nadmierne ściskanie powoduje wypychanie gumy poza metalowe podłoże, narażając ją na degradację UV i rozrywając połączenie gumy z metalem. Niedostateczne dociśnięcie powoduje, że podkładka jest luźna, co umożliwia działanie kapilarne w celu wciągnięcia wilgoci pod główkę. Prawidłowy montaż EPDM jest lekko widoczny na krawędzi metalowej podkładki, z metalowym podłożem płaskim lub delikatnie wklęsłym, a nie wygiętym do góry.
Ciśnienie skierowane w dół to druga połowa równania szybkości posuwu. Lekki nacisk przy wysokich obrotach powoduje, że grot raczej pociera i ślizga się, niż przecina. Stała, liniowa siła — w wielu prowadnicach polowych około 25 do 35 funtów — utrzymuje krawędzie tnące w kontakcie i wytwarza zwinięte metalowe wióry. Drobny pył metaliczny i niebieska końcówka są oznakami tarcia, a nie cięcia. Zwinięte wióry wskazują, że ciepło odchodzi wraz z wiórami, a nie gromadzi się w śrubie.
5. Rodzaje niepowodzeń wynikające z wyboru i techniki
Większość awarii w terenie przypisywanych „złym śrubom” to w rzeczywistości błędy specyfikacji lub instalacji. Zrozumienie mechanizmu stojącego za każdą awarią skraca proces diagnostyczny i zapobiega powtarzaniu się incydentów.
Przeciskanie i ściąganie nici
Jak opisano w części dotyczącej numerów wierzchołków, przeciskanie ma miejsce, gdy gwintowanie rozpoczyna się, zanim wierzchołek wiertła wyjdzie z dolnego materiału. Warstwy rozdzielają się, w górnym arkuszu zrywają się nitki, a śruba może pęknąć przy łbie. Korekta polega na dłuższym punkcie, a nie na większej średnicy lub wyższym ustawieniu momentu obrotowego. Kontrola otworu po wyjęciu może wykazać, czy gwinty nie zostały przedwcześnie zamontowane.
Chodzenie i uszkodzenia powierzchni
Śruba, która ślizga się po panelu przed ugryzieniem, rysuje powłokę cynkową lub farbę i tworzy miejsce inicjacji korozji. Chodzenie jest powszechne, gdy ostrze jest zbyt duże dla cienkiej blachy, gdy nacisk początkowy jest zbyt mały lub gdy wiertło jest zużyte. W większości przypadków rozwiązaniem jest ostrzejszy koniec w przypadku cienkich mierników i mocne ciśnienie początkowe. W niektórych sytuacjach użycie przebijaka pilotującego lub specjalistycznego wiertła do cienkiego metalu może całkowicie wyeliminować chodzenie.
Strzaskanie głowicy i przeciążenie momentem obrotowym
Ścięcie głowicy jest awarią ograniczającą moment obrotowy. Częstymi przyczynami są sterowniki udarowe i zużyte sprzęgła. Śruba może dotrzeć do powierzchni uszczelniającej, a następnie otrzymać skok momentu obrotowego, który przekracza wytrzymałość przejścia łba w trzpień. Nasadka czuła na głębokość lub wkrętarka z ograniczonym momentem obrotowym zapobiegają występowaniu kolca. Zapewnienie prawidłowego rozmiaru końcówki napędowej ma również kluczowe znaczenie, ponieważ luźno dopasowana końcówka może spowodować zaokrąglenie rogów napędu sześciokątnego, co wymagać będzie nadmiernej siły do usunięcia.
Degradacja powłoki i korozja powierzchni styku
Odmienny kontakt metalu w wilgotnym środowisku tworzy ogniwo galwaniczne. Uszkodzenie objawia się plamami rdzy, pęcherzami powłoki lub utratą przekroju na styku. Rozwiązaniem jest dobór materiału: stal nierdzewna, konstrukcja bimetaliczna lub odpowiednia powłoka barierowa dobrana do materiału panelu i kategorii narażenia. Regularne inspekcje wizualne podczas budowy mogą zidentyfikować obszary, w których powłoki zostały uszkodzone podczas montażu, co pozwala na poprawki przed oddaniem konstrukcji do użytku.
Każdy z tych trybów awarii wzmacnia tę samą zasadę:Wkręt samowiercący z łbem sześciokątnymjest elementem systemu. Numer punktu, powłoka, podłoże, narzędzie i technika muszą zostać wybrane łącznie. Wysokowydajna powłoka nie jest w stanie skompensować zbyt małego punktu, a śruba klasy premium nie wytrzyma uderzenia wkrętarki udarowej bez kontroli głębokości.
6. Protokoły zapewnienia jakości i kontroli
Zapewnienie niezawodności połączeń w wymagających projektach budowlanych wymaga solidnego procesu zapewnienia jakości. Specyfikatorzy i wykonawcy powinni wdrożyć protokoły inspekcji obejmujące zarówno przychodzące elementy złączne, jak i ukończoną instalację.
Weryfikacja wymiarowa
Należy pobrać próbki przychodzących elementów złącznych, aby sprawdzić wymiary krytyczne: średnicę łba, grubość kołnierza, średnicę głównego i mniejszego gwintu oraz długość końcówki. Różnice w tych wymiarach mogą mieć wpływ na zdolność wkrętu do skutecznego wiercenia i bezpiecznego mocowania. Na przykład zbyt mały kołnierz może nie zapewniać odpowiedniej powierzchni nośnej, co prowadzi do deformacji panelu. Krótsza niż określona długość ostrza może powodować przeciskanie w grubszych stosach materiału.
Badanie grubości powłoki
W przypadku projektów w środowiskach korozyjnych niezbędna jest weryfikacja grubości powłoki. Magnetyczne mierniki indukcyjne można stosować do nieniszczącego pomiaru grubości powłok cynkowych lub stopów cynku. Alternatywnie, badania laboratoryjne kuponów protektorowych mogą potwierdzić działanie mgły solnej i przyczepność powłoki. Jedynym sposobem na zagwarantowanie oczekiwanej trwałości użytkowej jest zapewnienie zgodności powłoki ze specyfikacją.
Walidacja właściwości mechanicznych
Właściwości mechaniczne wkrętu, takie jak wytrzymałość na skręcanie i twardość, mają kluczowe znaczenie w przypadku zastosowań samowiercących. Badanie wytrzymałości na skręcanie określa maksymalny moment obrotowy, jaki śruba może wytrzymać, zanim łeb zostanie ścięty lub skręci się trzpień. Badanie twardości sprawdza, czy końcówka wiertła jest odpowiednio utwardzona, aby przebić docelową stal bez stępienia, a rdzeń pozostaje wystarczająco wytrzymały, aby wytrzymać kruche pękanie. Dostawcy lubiąJINRUNzazwyczaj zapewniają certyfikację tych właściwości w oparciu o badania partii.
7. Często zadawane pytania
Skąd mam wiedzieć, jakiego numeru punktu użyć dla danej grubości materiału?
Czy do zainstalowania tych śrub mogę użyć wkrętarki udarowej?
Co powoduje, że wkręt samowiercący „chodzi” po panelu przed wierceniem?
Czy warto wybierać powłokę typu Ruspert zamiast standardowego cynkowania?
Dlaczego na niektórych zamontowanych śrubach po kilku miesiącach pojawiają się smugi rdzy?
Nabywcom i specyfikatorom, którzy potrzebują udokumentowanych opcji wymiarów i powłok, zespół inżynierów może dostarczyć szczegółowe specyfikacje i raporty z testów. Krytycznym krokiem jest zdefiniowanie stosu materiałów, kategorii narażenia i oprzyrządowania przed złożeniem zamówienia, a nie po nieudanym pierwszym połączeniu.
Łeb kołnierza, numer końcówki i powłoka nie są niezależnymi cechami. Są to decyzje dotyczące jednej specyfikacji. Po dopasowaniu do zastosowania wkręt samowiercący z łbem sześciokątnym zapewnia kombinację, która pozwala połączyć w całość wymagające zespoły konstrukcyjne: prędkość wiercenia, stabilność mocowania i odporność na korozję w jednej operacji.
Niezależnie od tego, czy następny projekt dotyczy pokrycia dachowego, montażu paneli słonecznych czy lekkiej stali konstrukcyjnej, właściwym punktem wyjścia jest rozmowa techniczna na temat grubości materiału, ekspozycji i metody montażu.Skontaktuj się z namiw celu dostosowania specyfikacji łącznika do zastosowania przed wkręceniem pierwszej śruby.
Skontaktuj się z nami, aby uzyskać wsparcie projektu